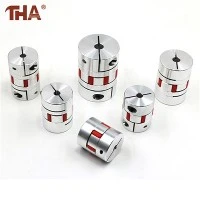
-高速サーボ システムがエンコーダの位置エラーを引き起こしたり、急速な方向変更中に耳障りな金属振動でうなり声を上げ始めた場合、メンテナンス技術者は多くの場合、モータ フランジが緩んでいるか、ドライバの電流ループが不適切に調整されていると考えます。彼らはソフトウェアで電子減衰パラメータを調整するのに何時間も費やし、モーターシャフトのインターフェースに蓄積する機械的疲労を完全に見逃してしまいます。工場現場では、微振動、ベアリングの早期故障、ドライブ キーのせん断は、通常、サイズが小さかったり、仕様が不適切であったことが原因で発生します。{3}}フレキシブルシャフトカップリングモーターピンをリードスクリューに結合します。機械製造業者は、このコンパクトな駆動コンポーネントを回転を伝達するだけの単純なスリーブとして扱うことがよくあります。しかし、重いガントリーが 2G で加速すると、ドライブ シャフトと駆動ネジの間のわずかな角度オフセットと平行中心のずれによって、大きな半径方向の反力がモーターのベアリングに加わり、数か月以内に位置決めの精度が損なわれます。
この機械的疲労を防ぐには、ねじり遅れを生じさせることなく、平行オフセット、角度傾斜、および高い動的加速度を同時に処理できるように設計された駆動カップリングを選択する必要があります。当社は、高強度アルミニウム合金ハブと精密ステンレス鋼ディスク パックまたは耐油性ポリウレタン エラストマーを組み合わせた-頑丈なモーション カップリングを製造しています。-ディスク-タイプのアセンブリ内では、ツインのステンレススチール製ダイアフラム パックが複数の軸の位置ずれに対してきれいに曲がり、瞬時のトルク反転時にバックラッシュを絶対ゼロに維持します。{6}}このねじり剛性の高い内部構造により、フレキシブルシャフトカップリング高いモーター トルクをドライブ トレインに直接伝達し、敏感なエンコーダー センサーをモーターの破壊的な熱から隔離し、高速ピック-および-プレイス サイクルにおける高周波の速度変動を平滑化します。{0}電気的絶縁または衝撃吸収を必要とするサーボ アプリケーションの場合、当社の湾曲したジョー エラストマー ユニットは、ねじれ剛性を犠牲にすることなく機械的スパイクを減衰します。{4}}
高級ディスクカップリングであっても、整備士が校正済みのトルクレンチを使用せずに破損したモーターシャフトにカップリングを押し付けたり、クランプボルトを締めたりすると、すぐに故障します。締め付けネジを締めすぎると、薄いハブの穴が潰れ、内部のキー溝が変形し、シャフトの中心線全体に永久的な振れが生じます。-高速動作中、この振れによりディスクパックは弾性降伏強度を超えて曲げられ、鋼製ダイヤフラムに微細な亀裂が生じ、最終的には疲労による亀裂が発生します。-高精度の-の取り付けフレキシブルシャフトカップリング-ダイヤル インジケータでシャフトの平行度を 0.01 mm まで正確にチェックし、軸方向の固着を防ぐためにハブの中心内に適切なシャフト挿入ギャップを残し、-クランプ ボルトを段階的に締め付ける-ことで、ドライブ トレインのガタつきがなくなり、モーター エンコーダのベアリングが保護され、自動包装機械のスムーズな動作が維持されます。
フィールド統合のトラブルシューティング: 調達および組立チーム向けの FAQ
製造からわずか数週間で、当社のサーボ カップリングがステンレス鋼のディスク ダイアフラムを折るのはなぜですか?
ディスクパックのスナップは、ほとんどの場合、モーターシャフトとネジ端の間の深刻な平行不整列または軸方向の結合によって発生します。 2 つのシャフトの中心線がカップリングの最大許容定格を超えてオフセットされている場合、薄い鋼製ダイヤフラムは 1 回転あたり 2 回前後に曲げられ、急速な金属疲労による断裂が発生します。ダイヤル ゲージでシャフトの同心度を再確認し、シャフトの 2 つの端の間の隙間がディスク パックを圧縮していないことを確認します。-
CNC 送り軸にはシングル ディスク カップリングを選択すべきですか?{0}} それともダブル ディスク カップリングを選択すべきですか?{1}
高精度サーボ ドライブ軸の場合、ほとんどの場合、ダブル ディスク (ダブル エレメント) カップリングを指定する必要があります。-単一のディスク カップリングは角度のミスアライメントに対処できますが、シャフトに強い曲げ負荷をかけずに平行のミスアライメントを吸収することはできません。-ダブルディスク モデルでは、2 つの別々のディスク パックの間にスペーサーを使用し、アセンブリが角度の傾きと平行シャフトのオフセットの両方を結合することなくきれいに吸収できるようにします。
クランピング ハブとキー溝ロッキング ハブのどちらを使用するべきかをどのように判断すればよいでしょうか?
クランピング ハブは摩擦とシャフト周囲に均一に分配されたクランプ圧力に依存しているため、バックラッシュゼロと頻繁な逆転を必要とする高速サーボ システムに最適です。{0}キー溝ハブは、極度の衝撃荷重と重い始動トルクに対応できる確実な機械的ロックを提供しますが、キー溝の遊びにより、時間の経過とともに小さな回転バックラッシュが生じる可能性があります。高精度の位置決めを実現するには、オプションのキー溝を備えたクランプ ハブが最も安全なバランスを提供します。-
技術的パフォーマンス マトリックス
| 特徴 | エンジニアリングと仕様の詳細 |
| ハブの材質のオプション | 高張力アルマイト合金(7075-T6)、ステンレス鋼(SUS304)- |
| 柔軟な要素タイプ | 多層ステンレス鋼ディスクダイヤフラム、高-減衰ポリウレタン エラストマー |
| バックラッシと剛性 | バックラッシュゼロ設計、サーボ用途向けの高いねじれ剛性 |
| ミスアライメント許容量 | 角度オフセット 1.5 度以下、平行オフセット 0.2mm 以下、アキシャルフロート ±0.4mm 以下 |
| ロック機構 | スプリットクランプハブ、キー溝クランプコンビネーション、拡張可能なロックアセンブリ |
何百万もの高速マシン サイクルにわたって高い位置決め精度を維持し、モーター ベアリングを保護するには、構造的にバランスの取れたものを選択することが大きく関係します。{0}フレキシブルシャフトカップリング初期の機械設計のとき。動的なシャフトのたわみを早期に考慮し、組み立て中にシャフトの同心性を確認し、クランプハードウェアを工場仕様どおりにトルク設定すると、ドライブトレインを破壊的な振動から隔離し、自動化機器がスムーズで中断のない動作を提供し続けることができます。